Rum 102, Building 13, Area A, Wanyang Zhongchuang Park, Ganyao Town, Jiashan County, Zhejiang China.
Nybörjare
Hem / Nybörjare / Branschnyheter / Cold Heading Process: Hur tråd blir ett precisionsfäste på några sekunder
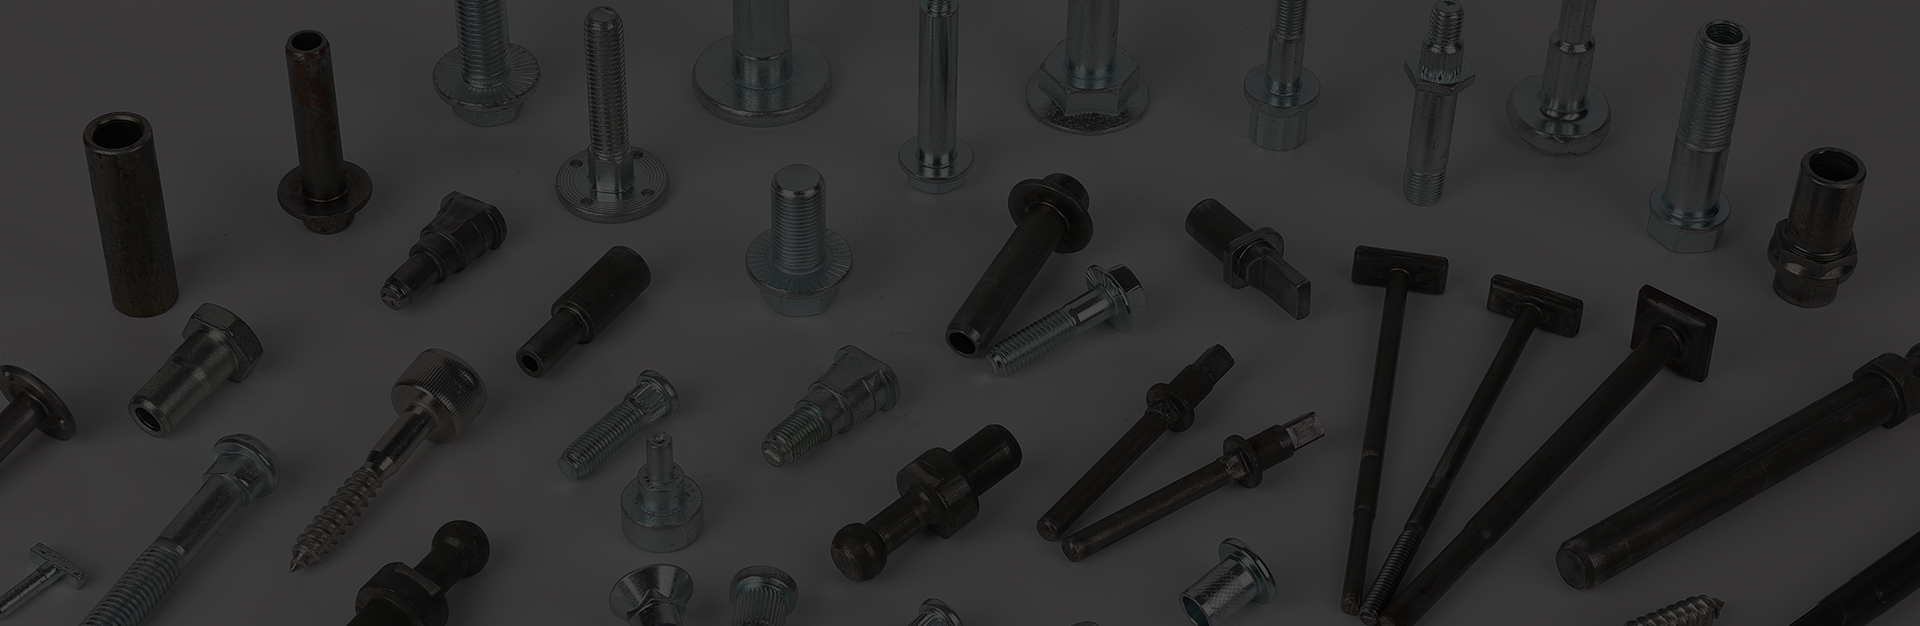
Om en offert för fästelement kommer tillbaka till en bråkdel av ett bearbetningspris, är skillnaden nästan alltid den kalla kursen. Ett kallt samlingsrör med flera stationer drar lindad tråd, klipper av en bit med exakt rätt volym och rubbar den i form inuti stängda formar vid rumstemperatur, ofta med 100 till 400 stycken per minut med nästan inget skrot.
Det är det korta svaret, och det förklarar de tre saker som köpare bryr sig om: materialutbytet förblir nära 100 procent, utmattningshållfastheten ökar eftersom spannmålsflödet följer delen snarare än att skäras över den, och enhetskostnaden kollapsar när verktyget har skrivits av. De svårare frågorna är smalare. Hur många slag behöver en given geometri? Hur mycket deformation tar tråden innan den spricker? Vilka toleranser kan hållas utan en andra operation?
En kall rubrik är inte en enda tryckning. Det är en kedja av operationer som slutförs på långt under en sekund, och varje steg förbereder metallen för nästa. Sekvensen nedan är typisk för en maskin med tre stansar och fyra blåser som kör en sexkantsbult från 5,5 mm till 8 mm lågkolhaltigtråd.
Tråd lämnar spolen, passerar genom rätningsvalsar och dras framåt av matarrullar som mäter den exakta sluglängden. En avskuren kniv skär sedan av tråden mot en avskuren stans. Det klippta ansiktet betyder mer än det ser ut: ett vinklat eller skuret snitt blir ett varv eller ett veck tre slag senare, och ingen efterbehandling tar bort det efteråt.
Det första slaget kvadrerar snigeln och förformar den till en diameter som kommer att sitta i nästa stans utan att bucklas. Det andra slaget stör huvudet och reducerar skaftet genom extrudering. Det tredje slaget avslutar huvudet, brickans ansikte och avfasning. Delar med ett långt skaft under ett stort huvud, som trappstegsbultar och T-huvudbultar, behöver vanligtvis extrastationerna eftersom varje slag bara kan flytta så mycket metall på en gång.
Fasta delar trimmas för att ta bort blixten; ihåliga delar genomborras med en stans som trycker ut en snigel ur skaftet. Trådar rullas mellan plana eller cylindriska stansar, vilket förskjuter metall istället för att skära av det och lämnar säden löpande kontinuerligt genom gängrötterna.
Att bearbeta en bult från stångstock skär säd. Varje trådrot och varje filé hamnar med metallfibrerna som löper över spänningsbanan, det är precis där utmattningssprickor börjar. Kall rubrik gör tvärtom: fibrer böjer sig runt huvud-till-skaft-filén och löper parallellt med skaftet, så en spricka måste korsa kornet istället för att följa det.
Kallarbete höjer också styrkan. Lågkolhaltiga och borstål som 10B21 härdar tillräckligt för att en formad bult når grad 8,8 efter härdning och härdning, och austenitiskt rostfritt som 304 får mätbar sträckgräns helt enkelt genom deformation. Det är också därför valsade gängor tolererar högre förspänning än skurna gängor av samma nominella storlek. Gänggeometrin är starkare, inte bara jämnare.
Varje material har en gräns för hur långt det kan skjutas i ett slag. Som en tumregel kan ett skaft utan stöd rubbas till ungefär 2,5 gånger sin ursprungliga diameter innan det spänns; Att stödja skaftet inuti en form höjer det taket men ökar verktyget och kostnaden. Överskrid gränsen och misslyckandet är förutsägbart: chevronsprickor inuti skaftet under bakåtpressning, varv där den yttre ytan viks över sig själv, eller skjuvsprickor som rinner från den klippta änden av snigeln.
Smörjning är den andra hårda gränsen. Kolstål är normalt fosfatbelagt och tvålat så att beläggningen bär smörjmedel in i formen under tryck. Rostfritt stål accepterar inte den beläggningen bra och behöver oxalat eller klorerade smörjmedel, som går långsammare och kostar mer. Aluminium bildas rent men galler snabbt. När en del beskrivs som omöjlig till kall huvud är orsaken vanligtvis en av tre saker: för mycket deformation i en enda station, fel smörjmedelsbärare eller tråd med inkonsekvent diameter från kvarnen.
Ihåliga delar sitter precis vid kanten av det kuvertet. Bakåtriktad extrudering bildar hålet medan ytterdiametern begränsas av formen, sedan tränger en stans genom den återstående banan och lämnar en sömlös vägg.
 Anpassad ihålig flänsbult för anslutningar av oljerör Ihålig flänsbult för oljerörsanslutningar, lämpad för kallhuvudproduktion, erbjuds i M12 x 55 mm kolstål med anpassningsbar storlek, kvalitet och finish. Visa produkt →
Cold heading är billigt per del och dyrt per setup. Verktyg för en del kan kosta från några tusen till långt över tio tusen dollar beroende på antalet stansar, hårdmetallskär och om håltagnings- eller trimningsstationer krävs. Den kostnaden är bara vettig när den är spridd över en produktionsserie, varför processen dominerar vid volymer i tiotusentals och förlorar till bearbetning i volymer i hundratals.
| Rutt | Materialutbyte | Typisk utgång | Effekt på styrka | Verktygskostnad |
|---|---|---|---|---|
| Cold heading | 95-99 procent | 100-400 bitar per minut | Ökar genom kornflöde och arbetshärdning | Hög, amorteras över volym |
| Skruvbearbetning | 50-70 procent | 10-60 bitar per minut | Neutral, eller reducerad vid trådrötterna | Låg |
| Varmsmide | 85-95 procent | 30-90 stycken per minut | Neutral, kräver senare värmebehandling | Måttlig till hög |
De exakta siffrorna rör sig med delstorlek och grad, men mönstret håller. Där kall kurs tappar på papper är vanligtvis en del som behöver sekundär bearbetning ändå: ett tätt tvärhål, en fräst plan eller en borrningstolerans som formen inte kan hålla. Dessa funktioner är billigare att lägga till efter formning än att tvinga in i formen.
De flesta argument mellan köpare och leverantör går tillbaka till en ritning som inte anger vad som faktiskt är viktigt. En användbar kall rubrik ritar normalt fast följande:
På produktionsgolvet följer inspektionen samma logik. Första prover kontrolleras för huvudhöjd, skaftdiameter och gängmått. Kontroller under processen fångar upp slitaget på formen innan det hamnar utanför toleransen. Ett sista visuellt pass letar efter varv, sprickor och underfyllda huvuden. För säkerhetskritiska delar är sprickdetektering och hårdhetstestning efter värmebehandling standard snarare än valfritt.
Eftersom verktyg och process är så tätt kopplade är en leverantörs kontroll över sina egna verktyg lika viktig som själva maskinen. En tillverkare som skär sina egna verktyg och kör huvudena internt kan justera en blåssekvens när mycket börjar spricka, istället för att skicka tillbaka problemet till en tredje part. Det är den praktiska anledningen att titta på fabriksbakgrund före prisbladet. Formstationer, trådinventering och värmebehandlingspartners dyker alla upp under de första veckorna av produktionen.
För icke-standardiserade geometrier bör samtalet börja med ritningen och applikationen snarare än ett katalognummer. Utveckling av anpassade fästelement fungerar bäst när leverantören känner till lastvägen, passningsmaterialet och monteringsmomentet, eftersom dessa detaljer avgör trådkvaliteten, antalet slag och beläggningen.
Betygsval följer samma regel. Delar som kommer att utsättas för hög förspänning eller vibration, inklusive fotovoltaisk monteringsutrustning, chassifästen och tryckkopplingar, motiverar vanligtvis bor eller legerat stål som härdas och härdas efter formning, med en beläggning som är anpassad till miljön.
 Klass 12.9 zinkpläterad försänkt fyrkantig plogbult Höghållfast försänkt fyrkantig plogbult för fotovoltaisk infästning, listad som M12 x 45 mm med zinkplätering och anpassade storlek, kvalitet och finishalternativ. Visa produkt →
Cold heading belönar köpare som förstår var det fungerar och var det stannar. Definiera trådkvaliteten, håll kritiska toleranser realistiska och separera funktionerna som måste formas från de som kan bearbetas efteråt. Gör det, och processen levererar vad den lovar: nästan noll skrot, starkare delar och enhetskostnader som bearbetning inte kan matcha vid volym.

Fix Anchorbolts inkluderar bultar, brickor, nötter och 4st cylindriska sköldar. Genom att dra åt bultarna expanderar sköldrören och komponenterna k...
Se detaljer
Flänsbultar används speciellt för att tätt ansluta rör och komponenter med flänsar. Vi producerar flänsbultar är fasta T och durablethat, som kompl...
Se detaljer
Svart oxid med fulltråds hexagon-socketbultar har en intern hexdesign och måste användas med en skiftnyckel med ett hexhuvud. Dess fulla tråddesign...
Se detaljer
Grad 8.8 Black Oxide Full-Thread Hexagon Bolts är ett mycket vanligt fästelement och kräver en skiftnyckel eller hexnyckel för att dra åt den. Vårt...
Se detaljer
Denna produkt är tillverkad av högkvalitativt kolstål och genomgår en rigorös värmebehandlingsprocess. Det har hög styrka, god elasticitet och segh...
Se detaljer
Denna 304 rostfritt stål vanlig hexagon-bult i rostfritt stål är en slags fästelement tillverkade av rostfritt stålmaterial av rostfritt stål och h...
Se detaljer
Denna vanliga runda platthuvudsvetsvetsskulv är ett fästelement som är lämpligt för en mängd olika svetsapplikationer. Dess platta huvud- och runda...
Se detaljer
Denna grad 12.9 Zink Plated Countersunk Head Square Neck Bolt har fördelarna med hög precision, hög driftbarhet, hög styrka och hög draghållfasthet...
Se detaljer
Rum 102, Building 13, Area A, Wanyang Zhongchuang Park, Ganyao Town, Jiashan County, Zhejiang China.
+86-17858810290
+86-573-84648787
produkt
mobil
