Rum 102, Building 13, Area A, Wanyang Zhongchuang Park, Ganyao Town, Jiashan County, Zhejiang China.
Nybörjare
Hem / Nybörjare / Branschnyheter / Beräkning av bultmoment: formeln, kritiska faktorer och praktiska exempel
En bult som snäpper vid åtdragning och en skarv som lossnar efter några veckors drift är två motsatta fellägen med samma grundorsak: ett opålitligt förhållande mellan vridmomentet som appliceras på skiftnyckeln och den faktiska klämkraften som skapas i skarven. Standardformeln T = K × D × F omvandlar vridmoment till bultförspänning, men noggrannheten för den omvandlingen beror nästan helt på två ingångar: målklämmans belastning och mutterfaktorn K. Få dessa två rätt, och det beräknade vridmomentet producerar en skarv som förblir åtdragen utan att trycka bulten mot eftergiv. Få dem fel, och samma skiftnyckelinställning bryter antingen bulten eller lämnar anslutningen farligt lös. Den här artikeln förklarar beräkningen, de variabler som avgör dess noggrannhet och hur man hanterar dessa variabler i verkligt produktions- och underhållsarbete.
Varje konventionell skruvmomentberäkning använder samma förhållande:
T = K × D × F
Var:
Endast cirka 10 till 16 procent av vridmomentet som appliceras på skiftnyckeln slutar som klämkraft. Resten förbrukas av friktion under bulthuvudet, friktion mellan de inkopplade gängorna och gängspiralens kilverkan. Nötfaktorn finns för att fånga alla dessa förluster i ett enda empiriskt tal. Det är inte en materialkonstant, och det kan inte slås upp en gång och återanvändas överallt. Det är det vanligaste misstaget vid beräkning av bultmoment.
Målförspänningen är den kraft som faktiskt håller ihop fogen. Den måste vara tillräckligt hög för att hålla fogen stängd under driftbelastning, men tillräckligt låg för att hålla sig under bultmaterialets sträckgräns. Standardmetoden är att arbeta utifrån bultens provbelastning.
Beständig belastning = hållfasthet × dragspänningsarea (A s )
För de flesta konstruktions- och maskinfogar är målförspänningen inställd på 75 procent av provbelastningen för icke-permanenta skarvar och upp till 90 procent för permanenta skarvar där bulten inte kommer att tas bort. Packningsförband håller sig vanligtvis mellan 50 och 60 procent för att skydda tätningen från överdriven kompression.
| Storlek | Dragspänningsområde A s (mm 2 ) | Grad 8.8 bevislast (kN) | Grad 10.9 bevislast (kN) |
|---|---|---|---|
| M8 | 36.6 | 21.2 | 30.4 |
| M10 | 58.0 | 33.6 | 48.1 |
| M12 | 84.3 | 48.9 | 70.0 |
| M16 | 157 | 91.0 | 130 |
| M20 | 245 | 142 | 203 |
Hållfasthetsklasser definierar hur mycket belastning en bult kan bära innan permanent deformation. En grad 8,8 bult har en bevishållfasthet på cirka 580 MPa, grad 10,9 cirka 830 MPa och kvalitet 12,9 cirka 970 MPa. Högre kvaliteter tillåter en högre förspänning i samma bultstorlek, men de gör också exakt åtdragning mer kritisk eftersom gapet mellan målförspänningen och sträckgränsen minskar.
Mutterfaktorn är den största källan till osäkerhet vid beräkning av skruvmoment. Bultstorlek och målförspänning kan bestämmas med rimlig säkerhet, men K ändras med ytbehandling, smörjning, gängtolerans, åtdragningshastighet och till och med antalet gånger som fästelementet har använts. En liten förskjutning i K ger en stor förskjutning i vridmomentet som krävs för att nå samma klämbelastning.
| Ytans skick | Mutterfaktor K-sortiment |
|---|---|
| Vanligt stål, rent och torrt | 0,20 – 0,25 |
| Förzinkad, torr | 0,25 – 0,35 |
| Förzinkad, lätt smord | 0,18 – 0,22 |
| Svart oxid, oljad | 0,15 – 0,20 |
| Fosfat och olja | 0,16 – 0,20 |
| Rostfritt stål, torrt | 0.30 – 0.40 |
Dessa intervall är startpunkter, inte garanterade värden. Pläteringstjocklek, smörjmedelstyp och gängfinish förändrar resultatet för en specifik sats av fästelement. En tillverkare som kontrollerar sin egen beläggnings- och gängningsprocess kan ge vridmomentvägledning baserat på faktiska tillverkningsdelar, vilket är betydligt säkrare än att förlita sig på en generisk tabell.
Tänk på en M10 x 1,5 bult i klass 8,8, förzinkad och lätt smord, installerad i en icke-permanent konstruktionsfog. Beräkningen fortsätter i fem steg.
Det beräknade vridmomentet är cirka 50 N·m. Upprepa nu det sista steget med K = 0,30, vilket är realistiskt för samma zinkpläterade bult i torrt tillstånd: T = 0,30 × 0,010 × 25 230 = 75,7 N·m. Vridmomentet stiger med 50 procent trots att målklämmans belastning är oförändrad. Det är därför det är riskabelt att kopiera ett vridmomentvärde från ett allmänt diagram; samma bult kan kräva mycket olika vridmomentinställningar beroende på hur den är belagd och smord.
Maskinaggregat som använder 8,8 sexkantskruvar av svartoxidkvalitet följer samma beräkningsväg, men beläggningen ändrar mutterfaktorn. En bult av svart oxid med en lätt oljefilm hamnar vanligtvis i intervallet 0,15 till 0,20, vilket sänker det erforderliga vridmomentet för samma förspänning.
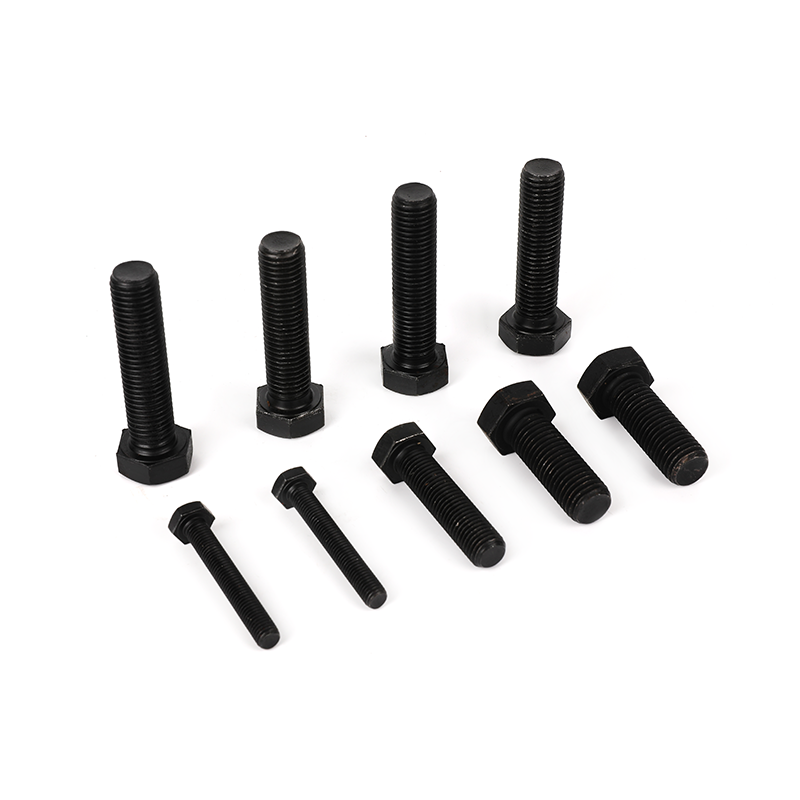 Grad 8.8 svartoxid helgängade sexkantsbultar för kontrollerad förspänning Dessa sexkantsbultar använder en svartoxidbeläggning som ändrar mutterfaktorn till cirka 0,15–0,20 med lätt olja, vilket möjliggör noggranna beräkningar av vridmoment-till-förspänning. Tänk på dem när monteringsförhållanden och beläggningseffekter spelar roll. Visa produkt →
Även ett korrekt beräknat vridmomentvärde kan misslyckas på löpande band om installationsförhållandena inte kontrolleras. Följande faktorer gör att den uppmätta klämbelastningen regelbundet skiljer sig från det beräknade värdet.
Vibrationer är ett separat problem som vridmoment ensamt inte kan lösa. Om en led tappar förspänning under drift trots ett korrekt initialt vridmoment, är orsaken ofta glidning eller böjning som friktionen inte kan motstå. Förståelse varför sexkantsbultar lossnar vid användning hjälper till att skilja ett förspänningsproblem från ett fogdesignproblem.
Standardbord täcker vanliga sexkantsbultar, men många industriella applikationer använder fästelement som inte beter sig som en standardbult. Tre grupper visar var beräkningen ska anpassas.
En flänsbult fördelar klämtrycket över ett bredare lagerområde, vilket minskar inbäddningsförluster och förbättrar förspänningshållningen. Antiglidstrukturer ger friktion som motstår rotation och gör fogen mer stabil under dynamiska belastningar. Momentformeln gäller fortfarande, men mutterfaktorn måste fastställas för själva flänsgeometrin och ytbehandlingen. En förzinkad flänsbult av klass 10,9 med halkskyddsstruktur är ett typiskt exempel, och dess vridmomentspecifikation bör komma från tester på den verkliga pläterade ytan snarare än från ett sexkantsbultdiagram.
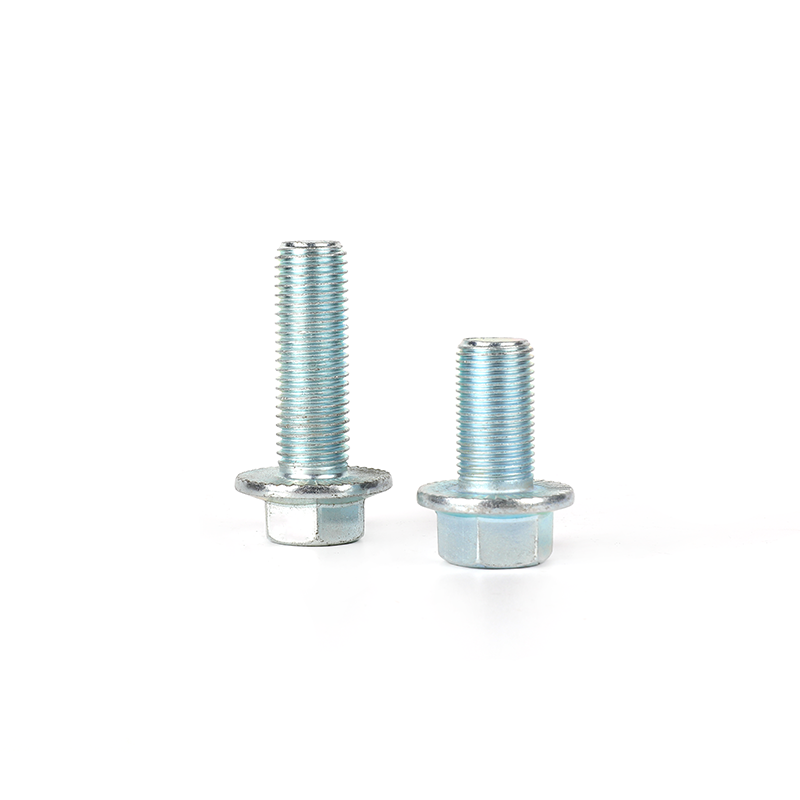 Klass 10.9 zinkpläterade flänsbultar med anti-halkstruktur Flänsbultar fördelar klämtrycket över ett bredare lagerområde, och den halkfria texturen ger friktion för ledstabilitet under dynamiska belastningar. Detta exempel visar varför vridmomentspecifikationerna måste valideras på den faktiska pläterade ytan. Visa produkt →
Solcellsmonteringskonstruktioner använder ofta grad 12,9 bultar eftersom den höga hållfastheten ger stark fastspänning i kompakta dimensioner. Det praktiska fönstret för beräkningen är snävt: vid 75 procent av provbelastningen spänns en bult på 12,9 till ungefär 970 MPa, och en överdragning på 10 till 15 procent kan pressa materialet mot eftergivenhet. Verifierade mutterfaktorer och kalibrerade verktyg är viktiga i denna applikation. Grad 12.9 zinkpläterade försänkta plogbultar med fyrkantig hals som används i PV-konstruktioner är en bra illustration av fästelement som kräver denna nivå av kontroll.
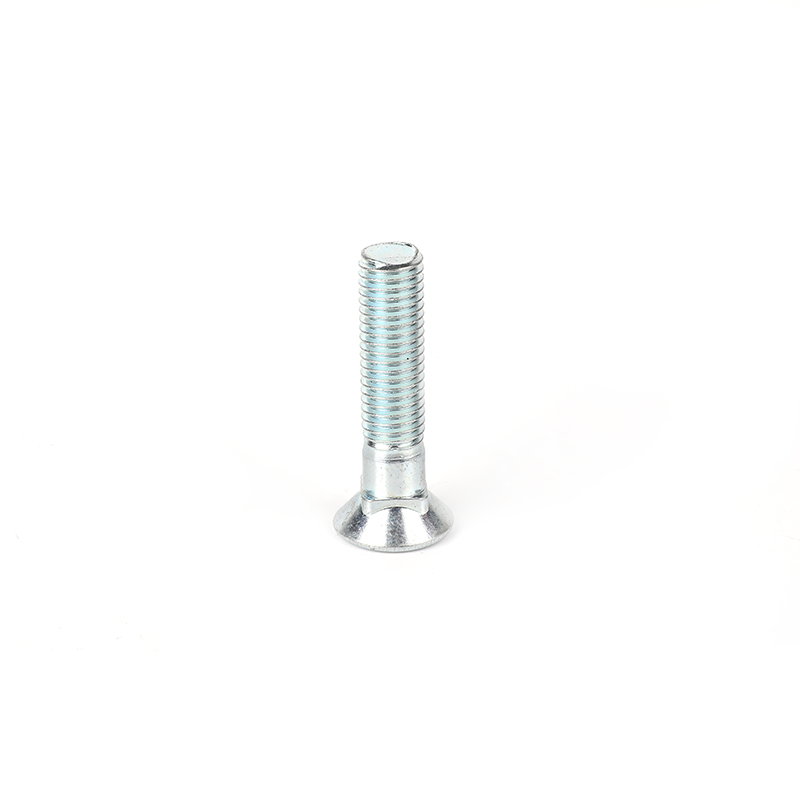 Klass 12.9 zinkpläterade försänkta plogbultar med fyrkantig hals Höghållfasta 12,9 plogbultar är belastade nära 970 MPa vid 75 % skyddsbelastning, vilket kräver verifierade mutterfaktorer och kalibrerade verktyg. Deras design med försänkt fyrkantig hals passar fotovoltaiska monteringsstrukturer där exakt fastspänning är avgörande. Visa produkt →
Ihåliga bultar, såsom oljerörsskruvar med invändiga passager, har ett reducerat effektivt tvärsnitt. Dragspänningsområdet för en solid bult av samma nominella storlek överskattar belastningskapaciteten, så standardberäkningen ger en osäker förspänning. Den faktiska spänningsarean för den ihåliga sektionen måste mätas, eller ett dragprov måste utföras, innan en vridmomentspecifikation kan litas på.
Börja varje bultmomentberäkning från bultmaterialets provbelastning, inte från ett diagramvärde. Definiera målförspänningen från bultkvaliteten och spänningsområdet, välj en mutterfaktor som matchar det exakta beläggnings- och smörjtillståndet, och validera resultatet på en provsats närhelst fogen är säkerhetsrelaterad.
För kritiska leder är vridmomentvinkelkontroll mer tillförlitlig än enbart vridmoment. Kör fästet till ett lågt åtsittande vridmoment, för sedan fram muttern med en definierad rotationsvinkel. Denna metod beror mycket mindre på mutterfaktorn och ger en mer konsekvent förspänning över normala variationer i beläggning och smörjning.
När ett projekt kräver en icke-standardiserad huvudform, en speciell trådform eller en styrka utanför vanliga tabeller, förlorar standardformler sin grund. Vid den tidpunkten är den snabbaste vägen till en pålitlig specifikation att arbeta direkt med fästelementstillverkaren. För projekt som behöver specialtillverkning av fästelement , att diskutera designen med fabriken är den kortaste vägen till en vridmomentspecifikation som fungerar på produktionsgolvet.

Fix Anchorbolts inkluderar bultar, brickor, nötter och 4st cylindriska sköldar. Genom att dra åt bultarna expanderar sköldrören och komponenterna k...
Se detaljer
Flänsbultar används speciellt för att tätt ansluta rör och komponenter med flänsar. Vi producerar flänsbultar är fasta T och durablethat, som kompl...
Se detaljer
Svart oxid med fulltråds hexagon-socketbultar har en intern hexdesign och måste användas med en skiftnyckel med ett hexhuvud. Dess fulla tråddesign...
Se detaljer
Grad 8.8 Black Oxide Full-Thread Hexagon Bolts är ett mycket vanligt fästelement och kräver en skiftnyckel eller hexnyckel för att dra åt den. Vårt...
Se detaljer
Denna produkt är tillverkad av högkvalitativt kolstål och genomgår en rigorös värmebehandlingsprocess. Det har hög styrka, god elasticitet och segh...
Se detaljer
Denna 304 rostfritt stål vanlig hexagon-bult i rostfritt stål är en slags fästelement tillverkade av rostfritt stålmaterial av rostfritt stål och h...
Se detaljer
Denna vanliga runda platthuvudsvetsvetsskulv är ett fästelement som är lämpligt för en mängd olika svetsapplikationer. Dess platta huvud- och runda...
Se detaljer
Denna grad 12.9 Zink Plated Countersunk Head Square Neck Bolt har fördelarna med hög precision, hög driftbarhet, hög styrka och hög draghållfasthet...
Se detaljer
Rum 102, Building 13, Area A, Wanyang Zhongchuang Park, Ganyao Town, Jiashan County, Zhejiang China.
+86-17858810290
+86-573-84648787
produkt
mobil
